


Technologia odlewania metali
Najwcześniejsze próby odlewania metali ludzkość podjęła najprawdopodobniej w IV tysiącleciu p. n. e. Na wysunięcie takich wniosków pozwalają odkrycia archeologiczne dokonane na terenie dzisiejszej Syrii. Zdaniem badaczy pierwszymi formami, które wypełniano ciekłym metalem, były wykopane w ziemi dziury. Czytając o tym, możemy uświadomić sobie, jak wielki postęp dokonał się na przestrzeni ok. 6000 lat. Dzisiaj odlewnictwo pozwala bowiem na tworzenie złożonych i wielofunkcyjnych elementów, które znajdują zastosowanie w wielu gałęziach przemysłu.
Czym tak właściwie jest odlewnictwo metali?
Najprostsza definicja tego pojęcia mówi o wykonywaniu przedmiotów metalowych poprzez wypełnianie odpowiednio przygotowanych form odlewniczych ciekłym metalem. Istnieją oczywiście także inne rodzaje odlewnictwa — np. gipsowe. W wyniku tego procesu mogą powstawać również przedmioty o różnym charakterze — użytkowym, estetycznym itp. Nas interesuje jednak technologia odlewania metali. Aby nieco lepiej zrozumieć to zagadnienie, przyjrzyjmy się czynnościom, które są niezbędne do wykonania odlewu.
Przygotowanie form
Już na wstępnie rzuca się w oczy złożoność procesu, jakim jest wykonanie odlewu. W inicjalnej fazie konieczne jest bowiem bardzo skrupulatne i dokładne zaprojektowanie modeli odlewu i rdzennic. O ile to pierwsze pojęcie powinno być dla nas zrozumiałe (odlew to wyrób wytworzony w procesie odlewania), o tyle termin „rdzennica” może wydawać się niejasny. Czymże jest owa rdzennica? To przyrząd, który służy do wykonania rdzenia. A czym jest rdzeń? To element formy, który odtwarza kształty wewnętrzne odlewu.
Kiedy formy zostaną juz zaprojektowane, konieczne jest wykonanie ich fizycznych modeli. W tym procesie najczęściej używa się tzw. masy formierskiej, która składa się z piasku, spoiwa ogniotrwałego oraz dodatków, np. wygładzających.
Przygotowanie ciekłego materiału
Gdy formy są już gotowe do zalania, należy wybrać i przygotować materiał, pamiętając o jego właściwościach. Tutaj wszystko zależne jest od rodzaju używanego stopu. W przypadku stopów aluminiowych temperatura odlewania wynosi zazwyczaj od 690 do 730 oC (temperatura topnienia aluminium to 660,3 oC). Ale już stopy, takie jak żeliwo i staliwo, wymagają temperatur znacznie przekraczających 1000 oC (od 1200 do 1500 oC).
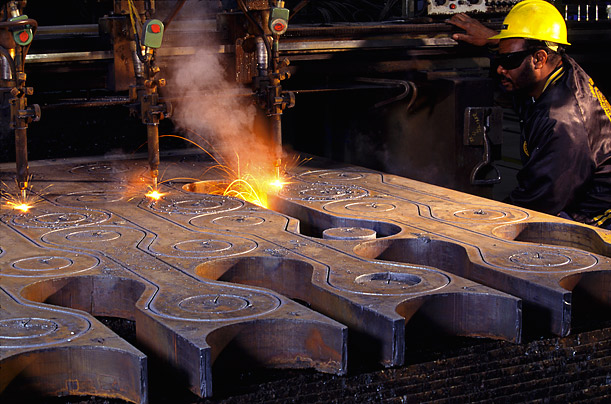
Usuwanie odlewu z formy
Po zakończeniu procesów krzepnięcia i krystalizacji odlew powinien zostać usunięty z formy. Najczęściej wykonuje się to poprzez tzw. wybicie. W taki sam sposób z odlewu usuwa się rdzenie. Niezwłocznie należy też usunąć pozostałości układów wlewowych, a także dokładnie oczyścić odlew.
Obróbka
Kolejnym etapem jest obróbka wykańczająca odlewu. Tutaj stosowane są różne metody obróbki plastycznej metali, a ich dobór uzależniony jest od surowca oraz zamierzonych efektów. Im bardziej złożona jest konstrukcja odlewu, tym więcej wymaga ona zabiegów wykańczających.
Kontrola
W tej fazie badane są właściwości odlewów. Obecnie stosuje się do tego coraz nowocześniejsze metody, co ma oczywiście związek z minimalizacją ryzyka. Dlatego w wielu przypadkach procesy kontrolne wdrażane są już w trakcie projektowania form oraz przygotowywania tworzywa. Bardzo skrupulatnie przeprowadzana jest także finalna ocena. Próbki poddawane są różnego rodzaju badaniom (np. metalograficznym), a całość sprawdzana jest przy użyciu metod nieniszczących odlewu, a więc np. radiograficznej, ultradźwiękowej, magnetycznej lub penetracyjnej.
Odlew, który pozytywnie przeszedł kontrolę, może opuścić zakład produkcyjny i zostać wykorzystany do przeznaczonych celów.
Źródło danych: http://nitrid.eu/zastosowanie/wyciskanie-aluminium/